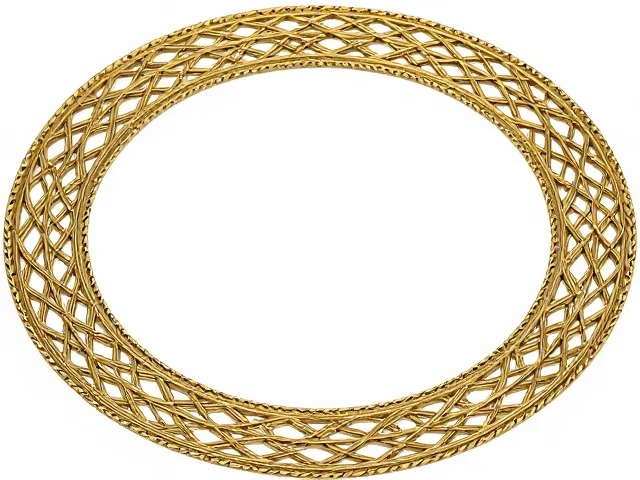
老式圆孔金银拉丝板藤蔓缠绕工艺的核心定义
老式圆孔金银拉丝板藤蔓缠绕工艺,常被称为花丝镶嵌中的“掐丝”与“编结”结合技法,其核心在于利用高纯度金银合金拉制而成的细丝,在带有标准圆孔的金属底板上进行立体构建。这种工艺起源于传统金银器制作,特别是明清时期的宫廷金银饰物制作中有着严密的形制规范,圆孔板的作用并非简单的装饰,而是作为编织时的张力基准与定位网格,确保藤蔓走向的对称性与紧密度。
藤蔓缠绕并非随意的线条堆砌,而是遵循植物生长逻辑与金属物理特性的结构化组合。工匠需将金银丝通过拉丝板逐级拉细,再经过退火软化处理,随后依据设计图纸在圆孔板上进行掐、填、攒、焊等工序。所谓“藤蔓”,实则是通过双股或多股金银丝相互绞合、折叠形成的仿生纹理,这种结构既保留了金属的延展性,又通过物理咬合增强了整体的稳固度,形成了类似植物茎秆的坚韧质感。
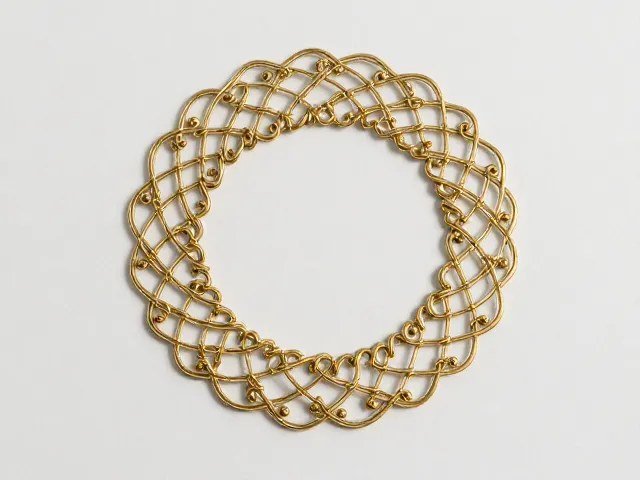
编丝基础结构的物理逻辑与材料准备
进行藤蔓缠绕前,材料的选择直接决定了成品的色泽持久度与结构强度。传统工艺多采用999足银或999足金作为基材,若追求复古的温润色泽与成本效益,常选用高银含量的合金丝。拉丝板的圆孔规格需与金银丝的直径相匹配,通常使用直径0.5mm至1.5mm的银丝进行基础编织,圆孔间距多为2mm至5mm的标准规格,以确保丝线能顺畅穿过且不产生过大的摩擦阻力导致断裂。
工具的准备需严格遵循手工金属工艺的标准配置。除了基础的金银丝和圆孔定位板,还需配备镊子(尖头与平头各一把)、剪刀、压板、焊膏、焊剂以及高温喷枪。值得注意的是,焊接环节需使用专用的高温焊药,以确保金银丝在高温下能自然融合而不改变原有形态。此外,抛光石、砂纸及超声波清洗机是后期处理的关键,用于去除氧化层并提升金属表面的镜面光泽,使藤蔓纹理在光线下呈现细腻的拉丝质感。
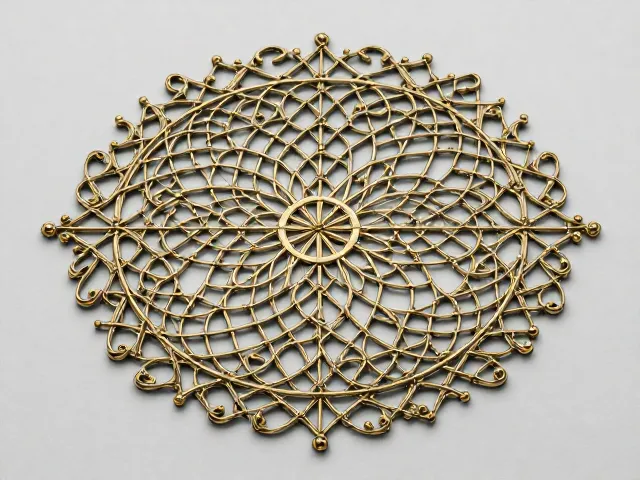
藤蔓缠绕的基础编织技法解析
藤蔓结构的最基本单元是“绞丝”,这是形成藤蔓视觉纹理的核心。操作时,取两根或多根等长金银丝,一端固定于圆孔板边缘,另一端用手持工具或简易夹具进行反向旋转绞合。绞合过程中需保持力度均匀,避免局部受力过大导致丝线变细或断裂。对于较粗的藤蔓,可采用三股或四股绞合法,这种结构在视觉上更具立体感,且能更好地模拟植物茎秆的自然扭曲形态。
在确定基本绞丝后,需进行“填丝”与“定型”。将绞合好的金银丝严格贴合圆孔板上的预设轨迹,利用镊子尖端轻轻按压,使其嵌入圆孔或贴合板面。对于需要悬空或立体起伏的藤蔓部分,需借助辅助支架或在板面局部垫高材料进行支撑。编织过程中,需严格遵循“先主干后枝叶”的逻辑,先构建藤蔓的主体骨架,确保整体结构的对称与平衡,随后填充细小的装饰性卷曲或叶状结构,使整体造型符合植物生长的自然力学。
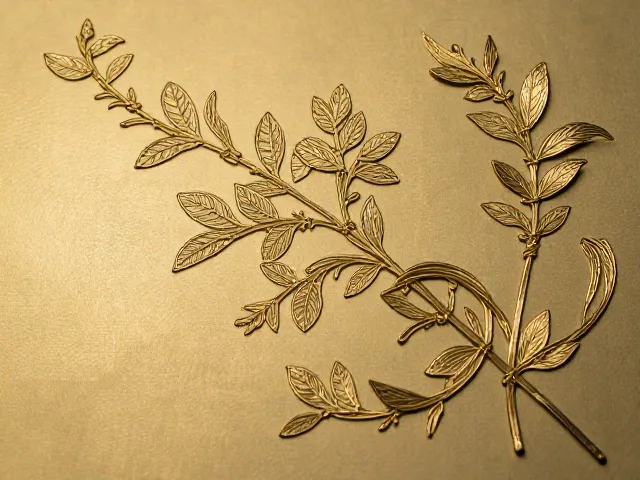
焊接固定与后期表面处理
焊接是锁定藤蔓结构的关键步骤,需在不破坏原有编织形态的前提下实现永久固定。操作时,将焊膏均匀涂抹于丝线交叉点或需固定的圆孔边缘,使用喷枪均匀加热至焊药熔化。由于金银丝较细,受热面积小,需精准控制火候,避免局部过热导致丝线熔断或变形。焊接完成后,需立即放入清水中冷却,以去除残留焊剂,防止后续氧化变色。
后期处理决定了成品的最终视觉效果与触感。首先使用细砂纸(如1000目至2000目)对焊接点及表面进行轻微打磨,去除焊疤与氧化层。随后使用抛光石或布轮进行精细抛光,使金银丝表面恢复金属特有的光泽。对于追求复古哑光效果的工艺,可采用喷砂处理或手工打磨至指定粗糙度。,通过超声波清洗去除表面微小颗粒,确保藤蔓缠绕结构的每一个缝隙都洁净通透,展现出老式金银拉丝工艺特有的精致与厚重感。